

SAPのPP/DSを解説!|MRPの計画を「実際に動かせる計画」に
はじめに:生産計画立案時の困りごと
PPやPP/DSなど生産領域を専門にコンサルティングを担当している壁谷です。
突然ですが、生産管理の現場で、次のような声を聞いたことはないでしょうか。
「能力超過をExcelで並べ直している」
「段取り替えが多く、順番に悩む」
「急な変更で、どの受注に響くか分からない」
本コラムでは、これらの困りごとを解消するSAP PP/DS(Production Planning and Detailed Scheduling:生産計画・詳細計画)を、前後編の2回にわたって解説します。前編となる本稿では、標準のPP(MRP・CRP)とPP/DSの違いを、3つの具体例で整理します。後編では、PP/DSを動かすために準備するものと、運用で変えるべき業務ルールを取り上げます。
MRP(資材所要量計画)は、何を、いつまでに、何個手配するかを計算してくれます。ただし、その計画が設備の空きに収まっているかまでは見ていません。収まらない分は、担当者がMRPの結果をExcelに転記し、手で並べ直すことになります。計画を変更するたびに、同じ作業をやり直します。
PP/DSは、この「Excelでの並べ直し」を、設備の空きと段取りなど様々な制約まで見ながらSAPの中で行うための機能です。本稿では、PP/DSが何をしてくれるのかを、PPと比べながら見ていきます。なお、本記事は、S/4HANA(オンプレミス/Cloud Private Edition)に組み込まれたPP/DSを対象としています。Public Editionの扱いは、別の記事で取り上げます。
CRP(能力所要量計画)で設備の負荷を調整し、能力内に収めた計画を「作れる計画」とすると、PP/DSが組むのは、段取りや納期まで含めた「実際に動かせる計画」です。
まず、現場の困りごとと3つの例から、PPとPP/DSの違いを見てください。APOとの関係やライセンスなど、システム面の話は、例のあとにまとめます。
1. PPとPP/DSのできることの違い
現場の困りごとに、MRP・CRP・PP/DSの対応を並べると、次のようになります。CRPの詳しい内容は、過去のコラムをご覧ください。
SAPのCRP(能力所要量計画)とは何か |MRPの計画を CRPで「作れる計画」に
現場の困りごと | MRP(何をいつまでに何個手配するかの計算) | CRP(設備の負荷の確認と調整) | PP/DS(実際に動かせる日程を組む) |
設備の能力を超えた計画になっている | 設備の空きを見ずに、必要な量と時期だけを計算する | 設備ごとの負荷を確認し、山崩しで能力超過を調整する | 設備の空きを見ながら、能力内に収まる日程を組む |
段取り替えが多く、効率が悪い | 考慮しない | マスタを登録すれば、1設備内で、段取り時間の合計が最小になる順に自動で並べられる(組立製造のみ。納期は条件に入らない。プロセスオーダーでは使えない) | 段取りと納期遅れのコストを比べて、順番を入れ替えて減らす |
計画を組み替えるのに手間がかかる | 結果を見て、Excel等を手作業で並べ替える | ボード上で、設備ごとにドラッグ操作で割り付ける | 画面上で、全設備・全階層を通して組み替える |
問題に後から気づく | 例外メッセージで確認する | 負荷の一覧を見て、能力超過に気づく | 納期遅れ・能力超過をアラートで検知する |
急な変更で、どの受注に影響するか分からない | 欠品リストなどから、人が手で追う | ─ | 親子関係、受注と製造関係の結びつきで影響範囲をたどれる |
計画が大ざっぱで、時刻・分単位の段取りが決められない | 計画オーダーの日程は日付で決まり、設備の時間軸上には並べない | 負荷は日や週ごとに確認する(ボード上では時間軸でも割り付けられる) | 設備の時間軸の上で、分単位で作業を計画できる |
段取りの最適化、組み替え、影響範囲の追跡、分単位の割り付けは、PPでは人が手で補う部分が多く残ります。PP/DSは、納期や他の制約を同時に見ながら、この部分を機能として持っています。
ここからは、このうち「設備の能力超過」「段取り替え」「急な変更の影響範囲」の3つを、具体例で見ていきます。
2. 3つの例で見る違い
例1:能力を超えた計画を許すか、能力内に組み直すか
プレス機Xは1日8時間稼働です。受注P・Q・Rはどれも加工6時間(途中で分けない)、納期は10/20(火)で、10/19(月)8:00から計画します。プレス機の能力を考慮すると納期までに入るのは2件までです。
項目 | PP(MRP) | PP/DS(ヒューリスティック*) |
Pの開始〜終了 | 10/20(火)(日付のみ) | 10/19(月)8:00〜14:00 |
Qの開始〜終了 | 10/20(火)(日付のみ) | 10/20(火)8:00〜14:00 |
Rの開始〜終了 | 10/20(火)(日付のみ) | 10/21(水)8:00〜14:00 |
10/20の設備負荷 | 18時間(能力8時間の225%) | 6時間(能力内) |
納期への影響 | 計画上は3件とも10/20納期に間に合う(ように見える) | Rが1日遅れ(10/21 14:00完了、アラートモニタ*で検知) |
担当者がやること | 負荷超過に気づき、Excelで3件を並べ直し、遅延に気づく | 遅れるRについて、残業・他設備・納期交渉を判断する |
PPとPP/DSでは計画結果が下表のように異なります。
※ヒューリスティック:ルールに沿った自動並べ替え。アラートモニタ:納期遅れ・能力超過の自動検知。
PPは、納期だけを見て計画をするうえに、能力を超えた計画をそのまま許します。計画上は全件間に合って見えますが実際には225%の超過で、結果としてExcelでの並べ直しが残ります。CRPで山崩しをすれば対応できますが、それでもCRPを実行するだけの労力がかかります。
PP/DSは、能力内に収まるよう日程を組みます。能力内に組み直し、間に合わない受注をアラートで先に知らせます。どの受注を後ろに回すかは、優先度などの設定で決まります。この優先度を誰が決めるのかが、後編で取り上げる「運用の方針」の肝です。
例2:段取り替えを減らす順番を、自動で探す
同じ設備に複数の品目を流すとき、納期順に並べると、段取り替えが多くなることがあります。プロセス製造と組立製造の2つで具体例を見てみましょう。
プロセス製造(洗浄)の場合
タンクに、白の品目A、黒の品目B、白の品目Cを流します。納期はA→B→Cの順ですが、B・Cには余裕があり、入れ替えても遅れません。各品目の加工は2時間で、8:00に開始します。洗浄時間は次のとおりです。
色の切り替え | 洗浄時間 |
白→黒 | 15分 |
黒→白 | 60分 |
白→白(同じ色) | 0分 |
PPとPP/DSの計画結果は、次のように異なります。
項目 | PP(納期順) | PP/DS(オプティマイザー) |
並び順 | A→B→C | A→C→B |
色の切り替え | 白→黒→白 | 白→白→黒 |
洗浄時間 | 15分+60分=合計75分 | 0分+15分=合計15分 |
時刻の例 | A 8:00〜10:00 | A 8:00〜10:00 |
終了時刻 | 15:15 | 14:15(1時間早く終わる) |
納期 | すべて間に合う | すべて間に合う |
担当者がやること | 段取りを減らすには、手で順番を入れ替える | 組まれた順番を確認する |
PPは、段取りを考慮できません。納期順に並べたままになり、洗浄を減らしたければ担当者が手で入れ替えることになります。
PP/DSは、段取りを考慮して順番を組みます。オプティマイザー(段取り時間などが小さくなる順番を自動で探す機能)が、納期を守れる範囲で洗浄の少ない並びを選ぶため、納期だけでなく設備全体の効率まで含めた計画を目指せます。
組立製造(金型交換)の場合
プレス機Yに、金型1を使う品目A・Cと、金型2を使う品目B・Dを流します。各品目の加工は2時間で、8:00に開始します(最初は金型1が取り付け済み)。金型交換は1回45分です。各品目の納期は次のとおりです。
品目 | 使う金型 | 納期 |
A | 金型1 | 12:00 |
B | 金型2 | 13:00 |
C | 金型1 | 18:00 |
D | 金型2 | 19:00 |
組立製造では、標準のPPにも段取り時間最適化があります。段取りマトリクスを登録しておくと、負荷平準化(CRPで設備の負荷を均す作業。CM21/CM25)で、1つの設備の中で段取り時間の合計が最小になる順に並べてくれます。ただし、この機能の条件に納期は入っていません。3つの計画を比べると、次のようになります(PP/DSは、納期遅れのコストを高く設定した場合の例)。
項目 | PP | PP(段取り時間最適化) | PP/DS(オプティマイザー) |
並び順 | A→B→C→D | A→C→B→D | A→B→D→C |
考慮事項 | 納期 | 段取り時間 | 納期+段取り時間 |
金型交換 | 3回・合計135分 | 1回・合計45分 | 2回・合計90分 |
終了時刻 | 18:15 | 16:45 | 17:30 |
納期 | すべて間に合う | Bが1時間45分遅れ(納期13:00、完了14:45) | すべて間に合う |
担当者がやること | 段取りを減らすには、納期を見ながら手で入れ替える | Bの遅れに気づき、手で順番を直す | 組まれた順番を確認する |
PPは、段取りか納期のどちらか一方しか見られません。納期順なら金型交換が3回に増え、段取り時間最適化を使えば交換は1回で済む代わりにBが遅れます。両方を満たす並びは、担当者が手で探すことになります。
PP/DSは、段取りと納期を同時に考慮して順番を組みます。オプティマイザーが段取りと納期遅れのコストを比べ、金型交換を納期順より1回減らしながら、全品目の納期を守る並びを選びます。納期だけでなく、設備全体の効率まで含めた計画を目指せます。
本例は説明のため1日の中の並びで示していますが、実際のPP/DSでは納期を時刻単位で守りながら、複数日にまたがるオーダー全体の段取りを考慮して並べ替えられます。PPであれば納期は日単位までしか考慮できません。
もちろんこの機能を使う前提として、「どの品目の次にどの品目を流すと、段取り替えに何分かかるか」を表としてマスタ(段取りマトリクス)に登録する必要がありますが、必要なマスタは後編で触れます。
例3:子部品の遅れが、どの受注に響くかをたどる
組立ラインZで、製品Mを組み立てます。製品Mには子部品K(購買品)を使い、受注Sの納期は10/28(水)です。組立には3営業日かかり、組立完了の翌営業日に出荷します(土日は休みです)。
項目 | 当初の計画 | 子部品Kの入荷が10/26(月)に遅れた場合 |
子部品Kの入荷 | 10/19(月) | 10/26(月)(5営業日遅れ) |
製品Mの組立 | 10/20(火)〜10/22(木) | 10/27(火)〜10/29(木) |
受注Sの出荷 | 10/23(金)(納期10/28に間に合う) | 10/30(金)(2営業日遅れ) |
PPとPP/DSでは、遅れへの気づき方と、その後の対応が次のように異なります。
項目 | PP(MRP) | PP/DS(ペギング*) |
遅れに気づくタイミング | MRPの再実行後、担当者が画面を確認したとき | Kの入荷遅れが計画に反映された時点 |
気づく機能 | 例外メッセージ(MD04)、欠品リスト(CO24) | アラートモニタ(納期遅れのアラート) |
影響する受注の特定 | Kを使う組立オーダーと、紐づく受注を人が手でたどる | ペギングで「子部品K→製品Mの組立オーダー→受注S」をたどれる |
組立日程の組み直し | 自動では後ろにずれない 担当者が手動で直す | 再スケジュールで10/27〜10/29に移り、出荷10/30(2営業日遅れ)をアラートで表示 |
他の受注への影響 | 人が調べる | ラインZの能力を超える場合、別受注の組立もずれることを画面で確認できる |
担当者がやること | 遅れの発見、影響範囲の調査、日程の修正 | 出てきた影響を見て、納期回答や代替手配を判断する |
※ペギング:どの受注のための製造かの紐づけ(親製品と子部品との紐づけ)。PP/DSでは、計画を更新するたびに自動で組み直される(動的ペギング)。
PPは、子部品の遅れが、どの受注に響くかを自動では知らせてくれません。遅れに気づくのも、影響範囲を調べるのも、日程を直すのも、担当者の手作業です。
PP/DSは、ペギング(どの受注のための製造かの紐づけ)で、子部品の遅れを受注までつなげて、アラートで先に知らせます。
急な変更が入ったときに、「どの受注が、どれだけ影響を受けるか」を探し回らずに済む。
これがペギングの価値です。
3. PP/DSは、さらに視覚的に:計画ボードの画面で見る
ここまでの例は、画面ではどう見えるのでしょうか。PP/DSには、計画を見て、動かすための画面が3つあります。
詳細計画ボード。設備ごとに、オーダーが帯(バー)で並びます。帯をドラッグして、日程や順番を組み替えます。例1のRの遅れも、この画面で確認できます。
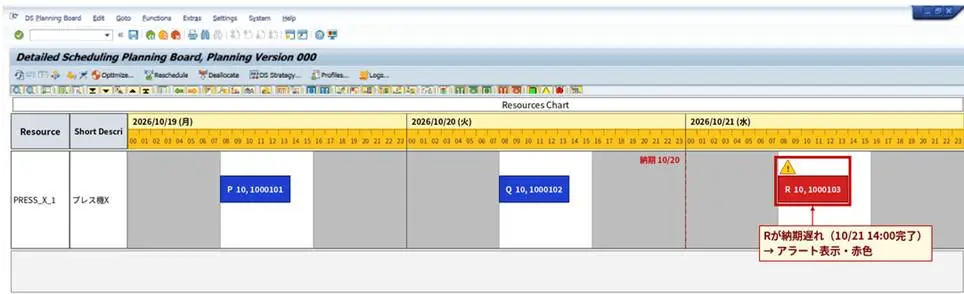 ※イメージ図:例1の内容(プレス機X、Rが1日遅れ)を再現したもの
製品ビュー。品目ごとに、在庫・所要・手配(オーダー)を1画面で見ます。ペギングの紐づけもここで確認でき、例3のKの遅れが、どの受注に響くかをたどれます。
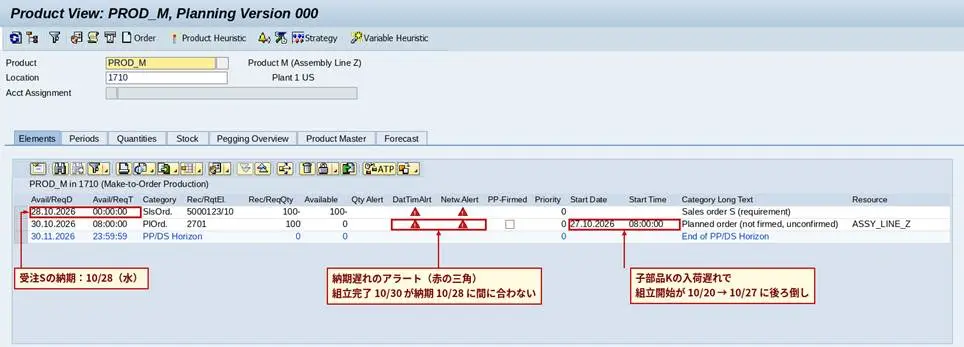 ※イメージ図:例3の内容を再現した製品ビュー(製品M)
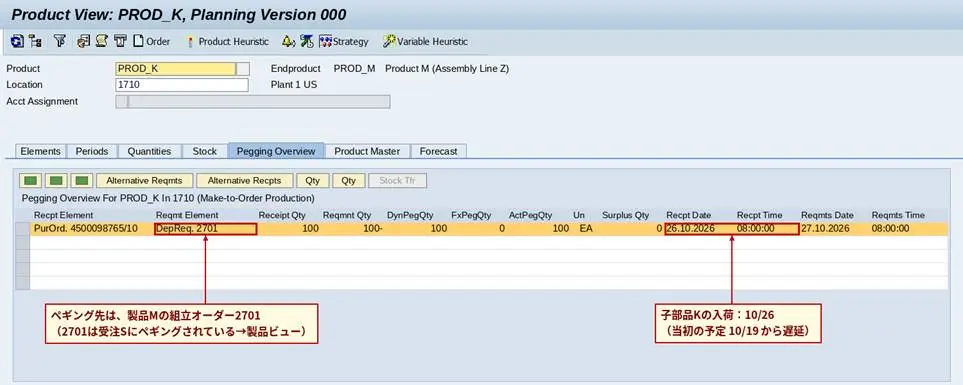 ※イメージ図:例3の内容を再現したPegging Overview(子部品K)
アラートモニタ。納期遅れ・能力超過を一覧で見ます。「問題に後から気づく」を、「問題から先に見る」に変える画面です。
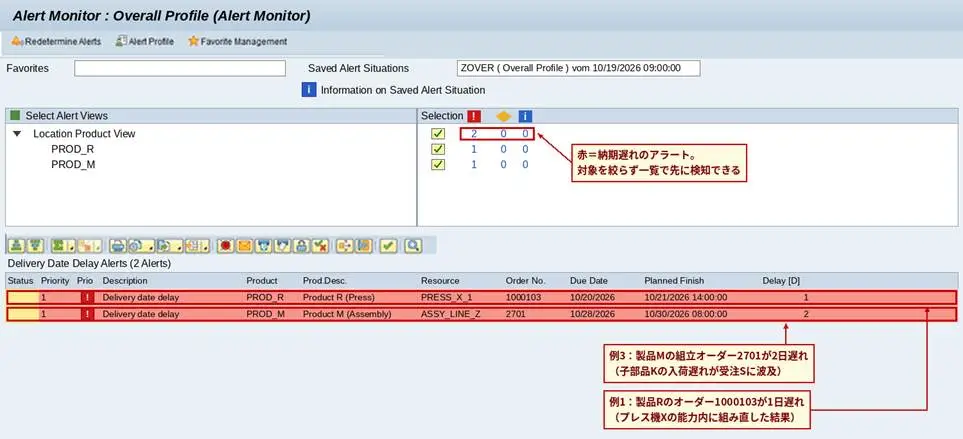 ※イメージ図:例1・例3のアラートを再現したもの
PPにも、負荷平準化のためのボードはあります。ただし、調整の単位は設備(作業区)ごとで、ボトルネックの設備を中心に使う前提のものです。PP/DSでは、親品目と子部品のオーダーを、ペギングの紐づけを保ったまま、同じ画面で組み替えられます。
4. PP/DSを入れると、MRPはどうなるのか
PP/DSを入れても、MRPがなくなるわけではありません。PP/DSは、MRPの代わりではなく、MRPと組み合わせて使います。
S/4HANAでは、MRPと負荷平準化(CRP)は、PPでも、組み込み型のPP/DSでも実行できます。PP/DSには、それに加えて、時刻まで日程を組む機能があります。PP/DSで計画するのは、「Advanced Planning(拡張計画)」の指定を付けた品目で、すべての品目をPP/DSで計画するとは限りません。指定のない品目は、これまでどおりMRPで計画します。
PP/DS対象の品目を、MRP Live(S/4HANAのMRP実行機能)の実行の中で計画する方法も用意されています。どの品目を、どちらで、どの順に計画するか(MRPとPP/DSの分担)は、導入時に設計します。
5. PP/DSの位置づけ:APOの後継として、S/4HANAに組み込まれた機能
PP/DSは、もともとSAP SCM APO(Advanced Planning and Optimization)という、SAPの計画専用システムに含まれていた機能です。S/4HANAの時代になり、APOの機能は次のように引き継がれました。
- 需要計画(DP)と供給計画(SNP):クラウドのIBP(Integrated Business Planning)へ
- 生産計画・詳細計画(PP/DS):S/4HANAの中へ
つまりPP/DSは、別のシステムを立てて連携させるものではなく、S/4HANAに組み込まれて動く機能になりました。品目や生産オーダーのデータを、同じシステムの中で扱えます。
ここで、費用面の注意点が1つあります。PP/DSは、S/4HANAの標準ライセンスには含まれず、PP/DSを有効にする場合は追加のライセンスが必要になります。
6. 自社にPP/DSは必要か:向く工場と、MRP+CRPで足りる工場
PP/DSは、すべての工場に必要なものではありません。ライセンスに加えて、マスタの整備と運用ルールの確立にも、相応の準備が必要になります(後編で説明します)。次の表は、判断の目安です。
観点 | PP/DSが向く工場 | MRP+CRPで足りる工場 |
設備の能力 | 能力に余裕が少なく、ボトルネックがある | 能力に余裕があり、超過が少ない |
段取り | 品目の切り替えで、段取り時間が大きく変わる | 段取りが小さい、または順番に左右されない |
製品構造 | 多品種または多階層で、子部品の遅れが受注に響く | 階層が浅く、影響範囲を追いやすい |
計画変更 | 受注や入荷の変更が多く、再計画の工数が大きい | 変更が少なく、Excelの調整で回っている |
※筆者が整理した目安で、数値基準ではありません。
左の列に多く当てはまる工場は、PP/DSの効果が出やすい工場です。右の列に当てはまる工場は、標準のCRPを、現実的な工夫で使いこなす選択肢もあります。その実例は、過去のコラムで紹介しています。
SAPのCRPをどう使いこなすか |標準CRPの弱点を乗り越えた2社の実例
どちらが自社に合うかを迷う場合は、お気軽にご相談ください。貴社の生産形態をうかがったうえで、進め方をご提案します。
7. 前編のまとめと、後編の予告
前編のポイントは、次の4つです。
- MRPは設備の空きを見ない。PP/DSは、設備の空きと段取りまで見て、実際に動かせる日程を組む
- 能力超過、段取り替え、遅れの影響範囲を、PP/DSは機能として検知し、画面上で組み直せる。段取りは、標準PPでも1設備内なら最適化できるが、納期や上下階層まで同時には見ない
- PP/DSはS/4HANAに組み込まれた機能だが、PPとは別のライセンスが必要になる
- 自社に必要かは、設備の余力、段取りの大きさ、BOMの階層、計画変更の頻度で判断する
後編では、PP/DSを動かすために準備するもの(マスタ)と、運用で変えるべき業務ルールを取り上げます。PP/DSは、入れただけでは動きません。システムそのものより、業務ルールの決め方が、成否を分けます。
用語の整理(参考) MRP:何をいつまでに何個手配するかの計算(資材所要量計画) CRP:設備の負荷を確認し、能力内に収めるための調整(能力所要量計画) 山崩し(負荷平準化):CRPで、設備の負荷が能力を超えた日の分を、前後の日に振り分けて均すこと PP/DS:設備の空きと段取りまで見て、実際に動かせる日程を組む機能 ヒューリスティック:ルールに沿った自動並べ替え オプティマイザー:段取り時間などが小さくなる順番を自動で探す機能 ペギング:どの受注のための製造かの紐づけ。親製品と子部品との紐づけ。PP/DSでは、計画を更新するたびに自動で組み直される(動的ペギング) アラートモニタ:納期遅れ・能力超過の自動検知 詳細計画ボード・製品ビュー:計画を画面で見て動かせるボード |
お問い合わせください